Auto Parts
汽车零部件
对膜厚一致性和批次稳定性的要求远高于普通工业件。
这个行业的典型工况
汽车零部件(副车架、支架、底盘件、轮毂、电池托盘)的特点是:
- 膜厚与附着力有明确标准,不是“看着差不多”就行
- 结构复杂,焊接位置、内腔、加强筋多
- 批量大且批次稳定,任何波动都会被抽检发现
- 常需满足主机厂的过程能力(Cpk)要求
膜厚一致性的三个抓手
| 变量 | 控制方式 |
|---|---|
| 走枪速度 | 往复机程序固化,不用人工目测 |
| 出粉量 | 集中供粉 + 稳定流化气压,粉位不低于下限 |
| 枪距 | 固定枪架或程序控制,按工件外形仿形 |
这三项稳定后,批内波动主要就来自粉末批次差异和前处理质量波动。
复杂结构件的覆盖
焊接位置、内腔、螺栓孔位是典型的覆盖盲区。
应对方法:
- 多枪多角度布置——不要指望单枪从正面解决所有面
- 工件旋转或翻转——让隐蔽面转到电场可及角度
- 预喷工位——对关键内腔位置做低压预喷
- 检查接地路径——复杂件往往通过挂具多点接触,某一点接触不良会导致整个区域上粉不足
回收粉掺用
回收粉掺用比例是成本和质量的平衡点。
建议:
- 掺用比例控制在20–30%,且必须过筛去除结块与杂质
- 不要跨色系掺用,浅色件不要用掺了深色回收粉的料
- 关键外观件建议用新粉,回收粉用于非外观件
- 记录每批的掺用比例,出现质量波动时便于回溯
批号切换时的参数固化
换粉末批号后出现色差或上粉率变化,是常见投诉点。
流程建议:
- 新批号到达后先做小样试喷,与上一批做色板和膜厚对比
- 记录该批号的最佳电压、气压、枪距参数
- 建立批次参数台账,下次用同批号可直接调用
- 参数变化超出范围时,联系粉末供应商确认批次差异
需要提供什么
- 工件图纸或实物照片(标注关键覆盖位置)
- 目标膜厚范围与附着力标准
- 挂具形式与单钩挂件数
- 日产能与现有输送线速度
- 是否有主机厂审核要求(如 Cpk、PPAP)
这个行业最常见的问题
同一批次内不同工件膜厚差异大,客户抽检不合格
结构复杂件内腔与焊接位置难以覆盖
粉末单耗高,回收粉掺用比例不好把握
换批号后工艺参数需要重新摸索,试产损耗大
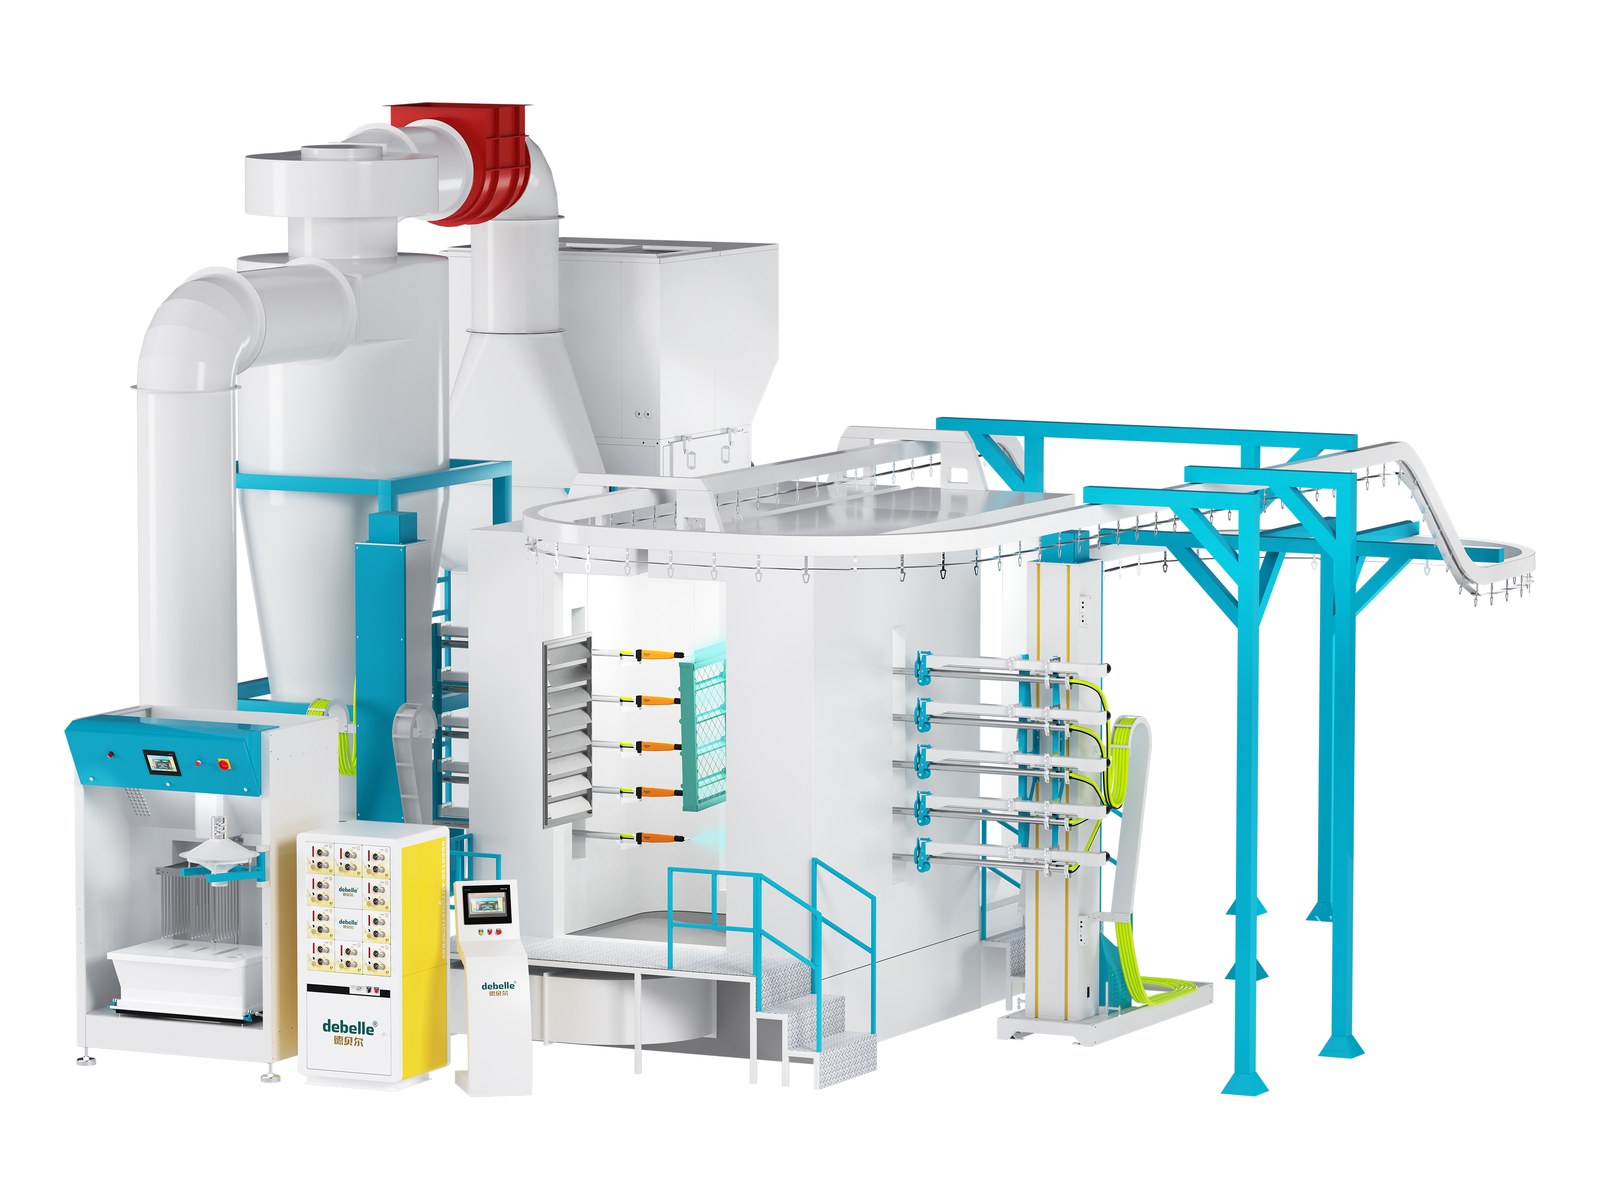
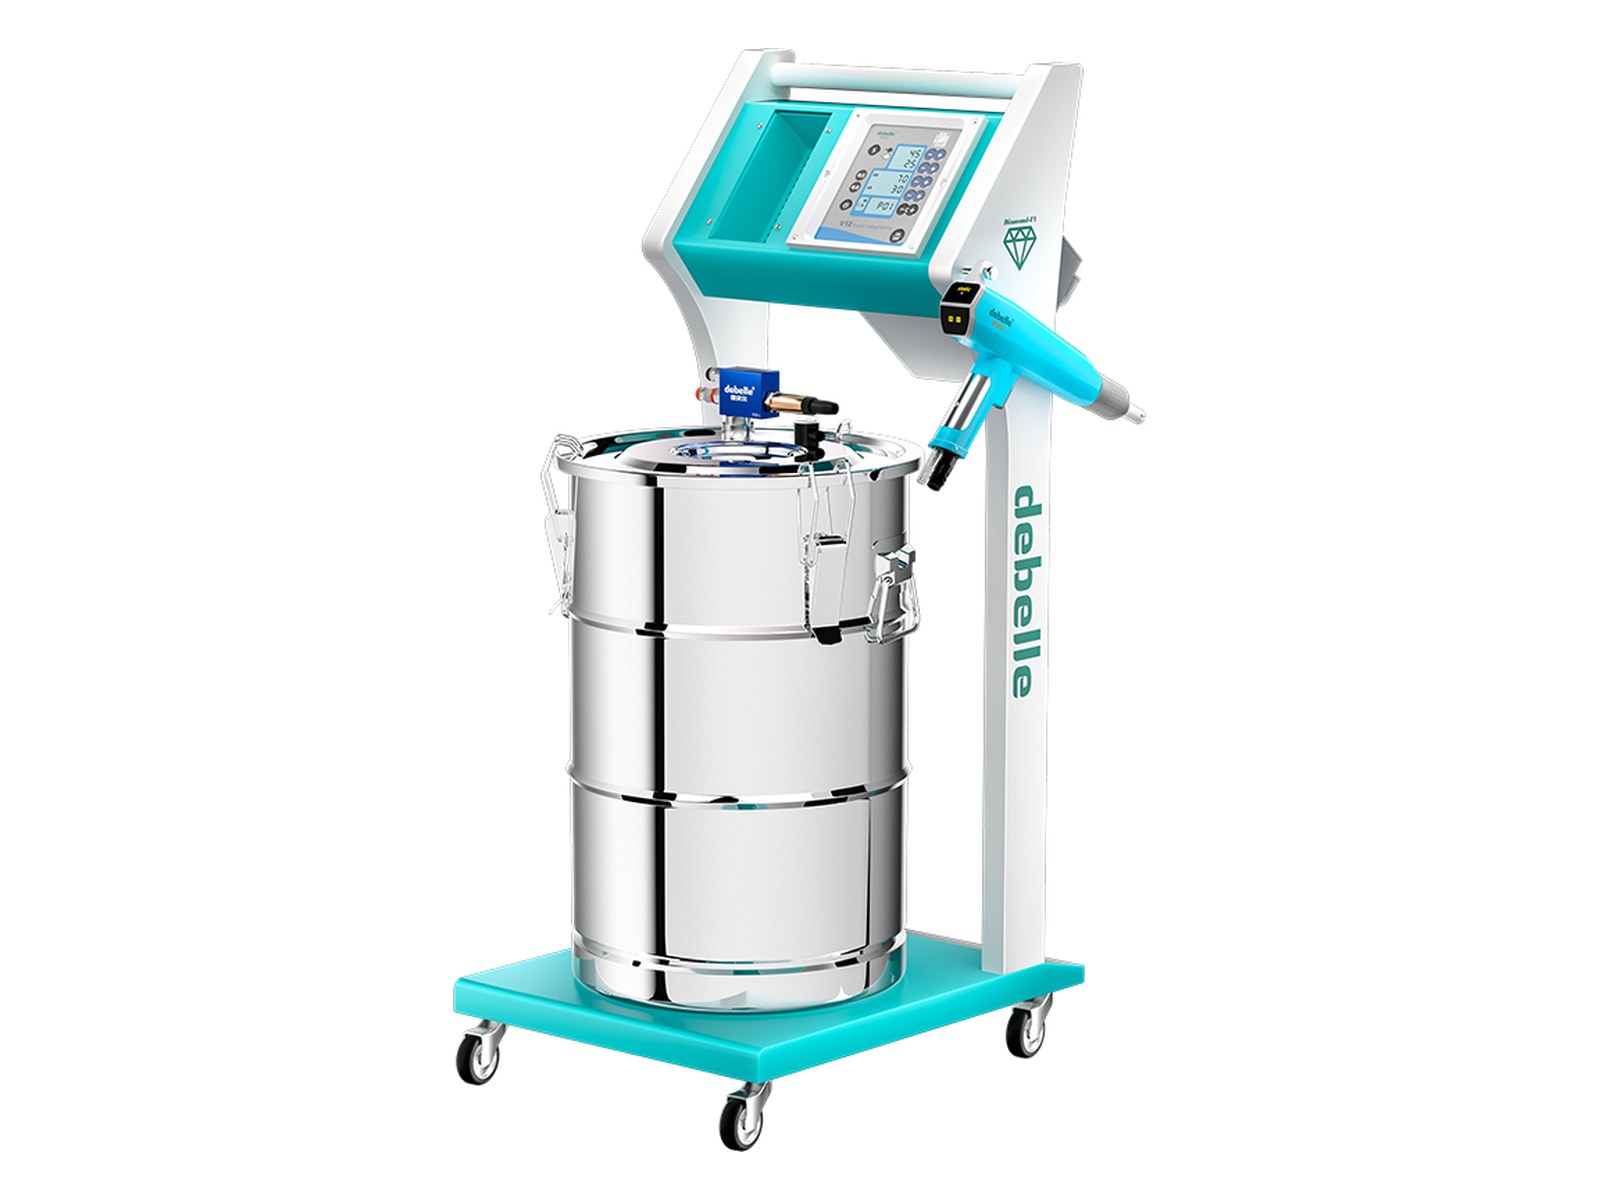
推荐配置
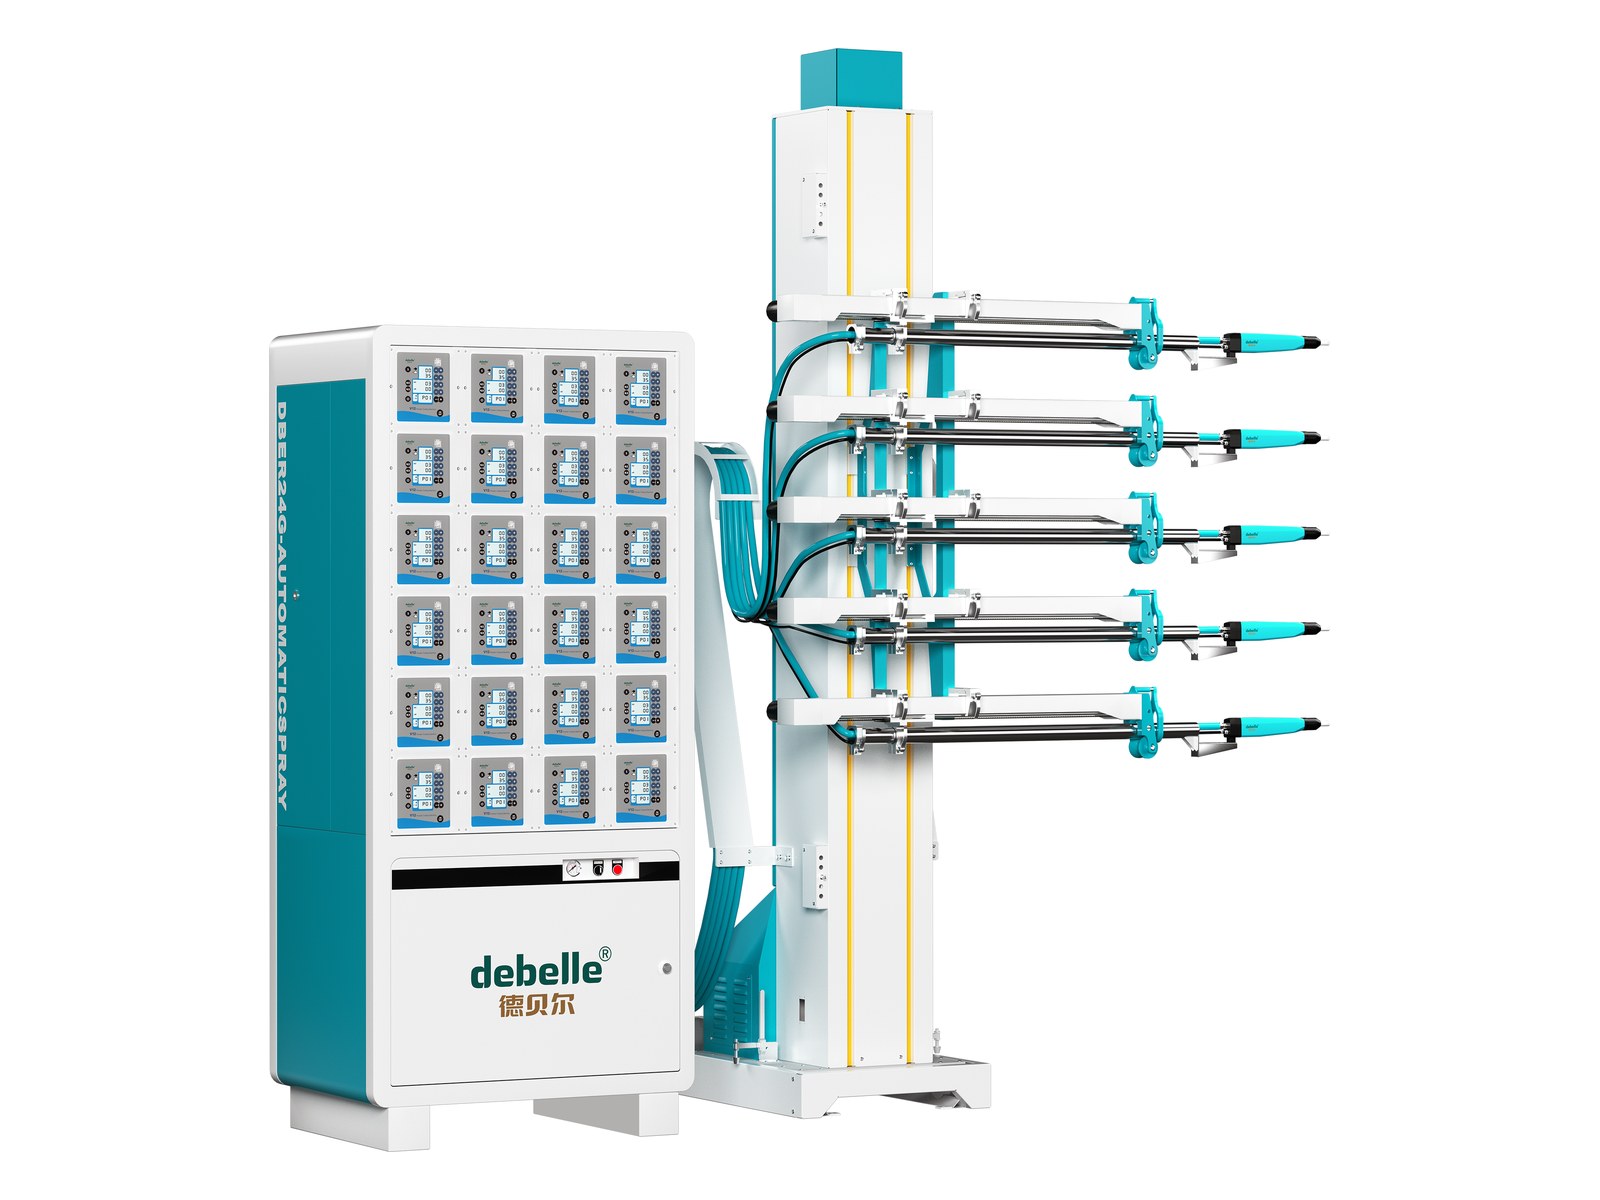
要针对你的工件做方案?
提供工件尺寸、材质、日产能与所用粉末型号,我们出选型方案与配置清单。