

印度买家怎么选喷塑机:6 个常见问题与配置建议
2026-10-20·DEBELLE 技术部选型指南选型报价电压制式备件
搜 powder coating machine price in india 的人,要的通常不是一个数字,而是「同样的活,为什么两家报价差出一截,差的那一截买到了什么」。先给结论:喷塑机的价差主要来自五块——枪型与控制方式、供粉与粉路、自动化程度、电压制式与随机附件、包装与服务档位。这几项没对齐之前,比价格没有意义。
一、价差拆成五块,报价才有可比性
拿到两份报价先别比总数,按下面五项逐栏对照,缺栏的直接问。
| 差异来源 | 常见分档 | 为什么会产生价差 | 该怎么问 |
|---|---|---|---|
| 枪型与控制方式 | 调压阀式(E7、TOP960)/电子流量阀式(V11、V12、T30 系列) | 调节精度与重复性不同,是主要价差项 | 出粉量是旋钮调压还是数字设定 |
| 供粉与粉路 | 单枪直吸/供粉中心集成 | 供粉中心把粉箱、流化、粉泵、换色件集成在一起,成套件不是单件相加 | 是否含供粉中心、含几套粉泵 |
| 自动化程度 | 手动单枪/自动单枪/自动枪加往复机/整线联动 | 每上一档多一套系统件(升降、控制、联动) | 按日产能和工件高度定,不按观感定 |
| 电压制式与随机附件 | 三相进线机型/单相机型;粉管长度、喷嘴规格、加长杆 | 制式不对要加变压器;附件决定能不能直接开机 | 进线制式、随机附件清单逐项列 |
| 包装与服务档位 | 出口包装;远程指导/到场服务 | 服务档位不同,总账不同 | 哪一档含在价内、到场按什么计 |
二、印度买家常问的 6 个问题
1. 电压制式能不能直接接?
看铭牌,不看经验。以 960 型控制系统为例,电源输入标的是 3×400VAC+N+PE(或 100-120VAC 配变压器),设备端喷枪控制器 100-240VAC、轴控制器 200-240VAC,频率 50/60Hz,操作温度 10-40℃。当地车间常见三相 415V、50Hz 进线,接线前核对三件事:是不是三相五线、N 与 PE 有没有分开、电压波动多大。波动偏大的车间,气路电磁阀和控制器先受影响,配稳压与阀前过滤器能少换件。
2. 报价里到底含什么?
把报价拆成六栏打勾:设备、随机附件、包装、运输、服务档位、税费。贸易术语写的是出厂还是到岸,付款节点怎么排,报价有效期多久,都要落在同一张表上。术语不同,数字本来就不能直接比。
3. 一支枪够不够,还是要上自动?
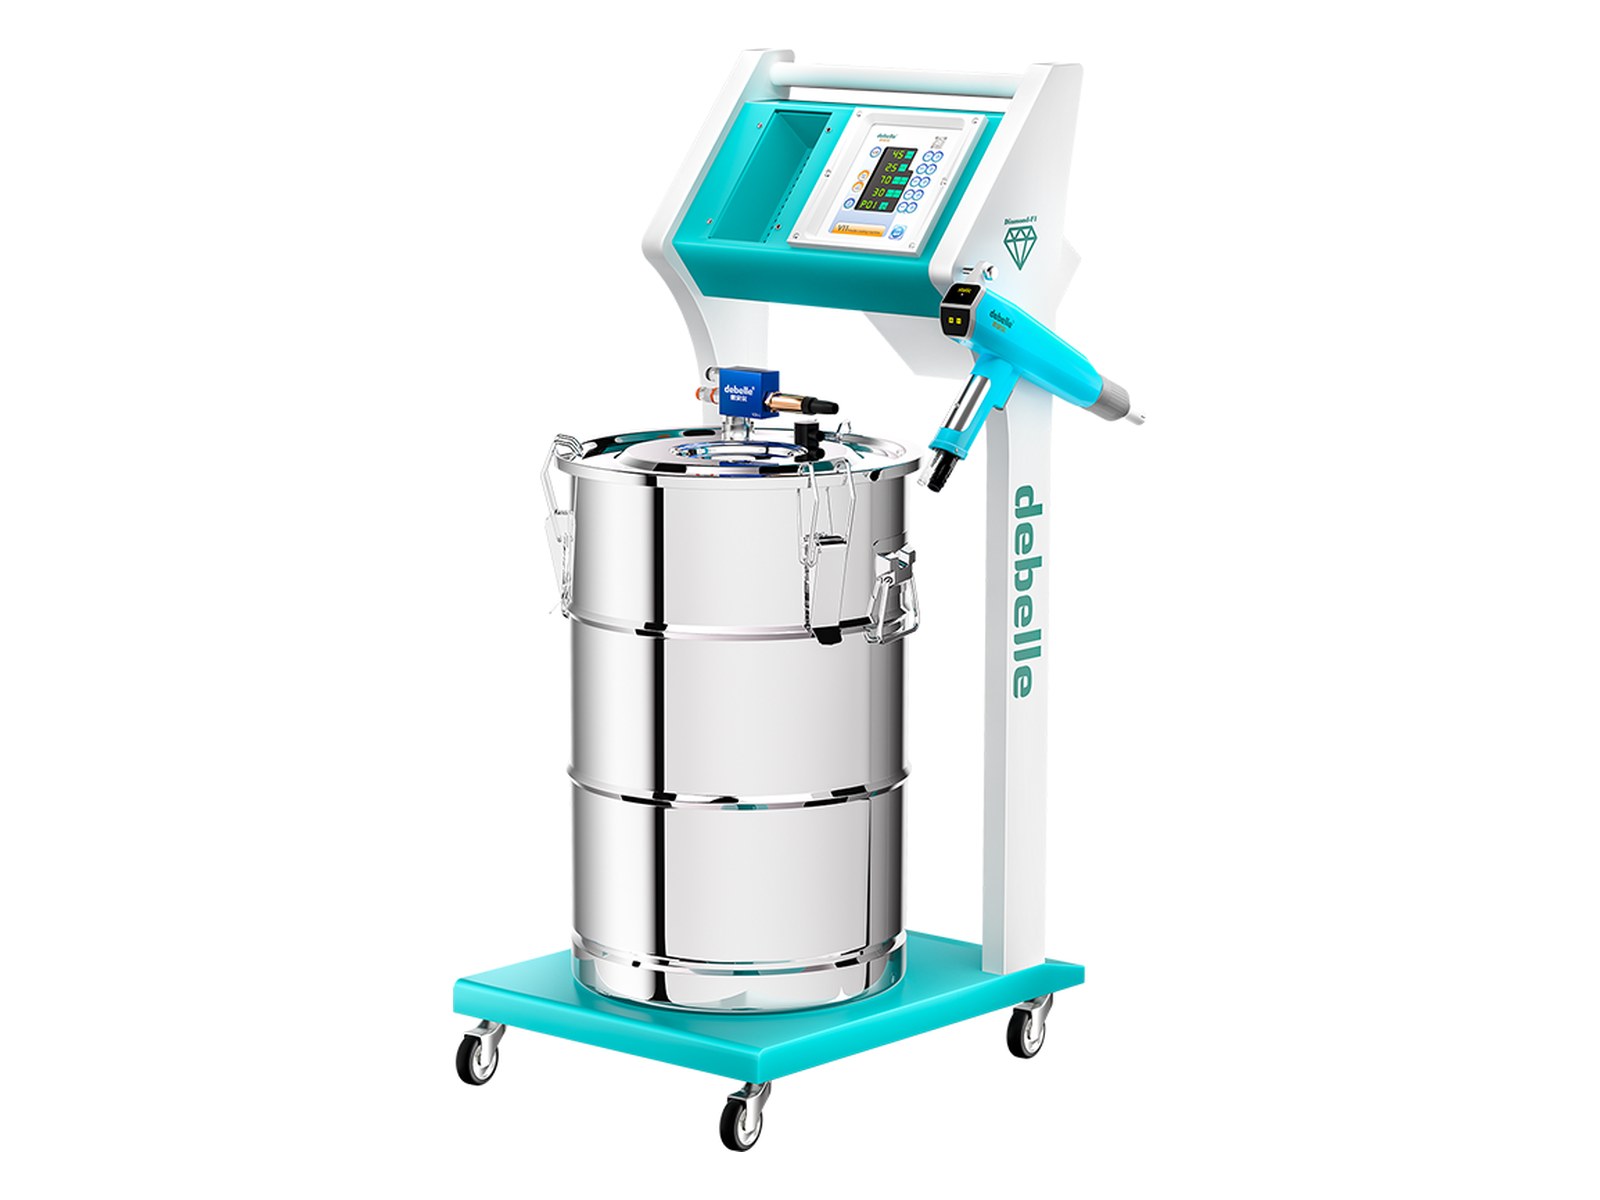
三个条件一起看:单班挂件量、工件高度落差、换色频次。挂件少、落差小、换色频繁,手动枪够用,配一支 E7 手动静电喷粉枪 这类调压阀机型即可;批量稳定、工件偏高,考虑自动枪加往复机,行程按工件高度定;多色种小批量,重点看供粉中心与一键清枪,换色时间是产能瓶颈。
4. 高温高湿的季风气候要改什么?
三处动作:气源除水除油(冷干机加过滤器,进气压力按 0.6MPa 配)、粉箱与回收粉防潮存放、控制柜通风防尘。湿度对静电有直接影响:枪头实际输出电压与主机显示值之间允许约一成偏差,偏差随空气湿度变化。到货验收时按现场湿度做一次电压校准,记下实际输出。
5. 备件在当地买不到怎么办?
随机把易损件备一批,按喷涂量定周期:文氏管 3-6 个月、内粉管 1-3 个月(自动枪更频繁)、喷嘴 6-12 个月、放电针 3-6 个月、密封圈 6 个月,实际视工况调整。下单时确认这些件与哪几个型号通用——通用件多备,专用件按台数备。文氏管磨损后孔径变大,出粉量会跟着飘,这类件按周期换,不是坏了再换。
6. 安装和培训怎么算?
远程指导(电话、视频)与到场服务是两档。到场一般由买方承担交通,人工按天计。谈的时候问清:哪一档含在价内、到场几人几天、培训覆盖到操作工还是设备主管。
三、按工件和产线定枪型
顺序是工件先行、产线后定。
| 现场情形 | 建议档位 | 判断依据 |
|---|---|---|
| 平板件、单班小批量、预算优先 | E7 或 TOP960(调压阀式) | 结构简单,调节靠调压阀,维护门槛低 |
| 膜厚一致性要求高、需要数控设定 | V11/V12(电子流量阀) | 出粉量按数字设定,换人操作重复性好 |
| 换色频繁、希望少调参数 | T30 系列 | 内置金属粉、砂纹粉、平面粉程序,一键清枪 |
| 有防爆分区的车间 | ES600 | 按现场防爆分区选型,不按价格选 |
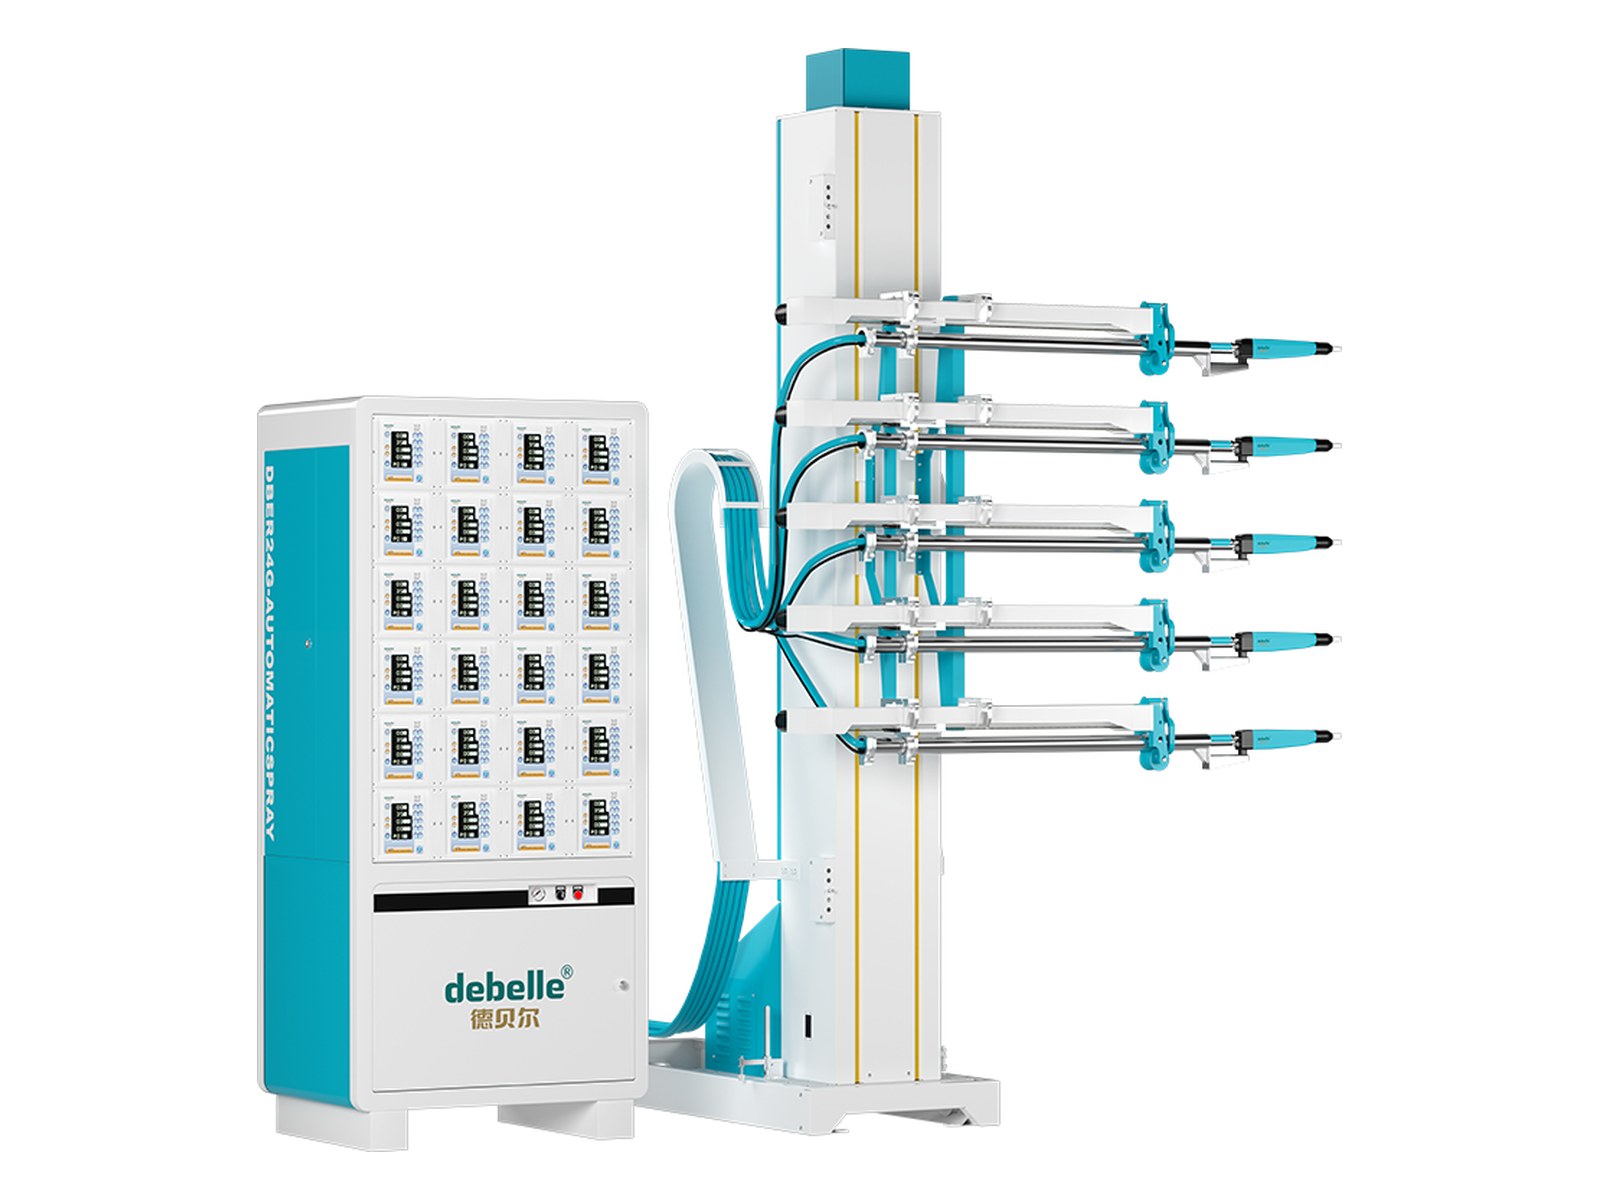
| 标准自动产线 | V12 自动喷枪 加往复机 | 行程按工件高度定,枪距 200-300mm |
| 高产能整线联动 | T30L 加总控系统 | 多主机联动,单机可独立控制 |
四、气源、接地、管道:三项容易被忽略的现场条件
- 气源:进气压力按 0.6MPa 配,管路除水除油。含水高的气源会让粉末在粉管里结块,表现为吐粉和出粉不稳。
- 接地:枪体、挂具、喷房分别接地,地线埋深按规范做到 2 米。挂具积粉会把这条通路断掉,表现是工件上粉差、死角尤其明显。
- 主管道:立式线枪多走 4 寸管 DN100,卧式线枪少走 2.5 寸管 DN65。管道配小了,多枪同时出粉时末端压力会掉。
排查路径
| 现象 | 可能原因 | 怎么确认 |
|---|---|---|
| 到货接不上电、开机跳闸 | 电压制式或相数不符 | 核铭牌输入规格与车间进线,确认三相五线、N 与 PE 分开 |
| 上粉差、边角露底 | 电压档位与工件不匹配,或接地不良 | 先用静电测试仪量枪头实际输出电压,再查挂具接地通路 |
| 雨季粉结块、频繁吐粉 | 气源含水、粉末受潮 | 看冷干机排水量,摸粉箱里的粉是否结团 |
| 电磁阀反复损坏 | 电压波动、气源带油污 | 加装稳压与阀前过滤器,记录进线电压波动 |
自查清单
- 铭牌输入电压、相数、频率与车间进线逐项对过
- 报价按设备、附件、包装、运输、服务、税费六栏拆开
- 枪型写清是调压阀式还是电子流量阀式
- 供粉方式与粉泵套数写进配置表
- 首年易损件用量按周期算过,通用件与专用件分开
- 气源压力、含水、含油三项现场测过并记录
- 枪体、挂具、喷房三处接地点做过导通检查
- 到场服务的计费方式与天数写进合同
把工件照片、尺寸、日产能和车间进线情况发过来,我们按这套逻辑给配置建议;拿不准的地方先寄样试喷,用实测数据定参数。也可以直接看 联系我们 里的方式对接。
相关设备
处理这类问题常用的机型 —— 把工件情况告诉我们,帮你确认是否适配:

需要针对你的工件出方案?
提供工件尺寸、材质、日产能,我们给出选型建议与配置清单。